Emballage de stérilisation, tout ce qu'il faut savoir
Comment choisir le bon emballage de stérilisation pour garantir la sécurité et l’intégrité des produits pharmaceutiques ?
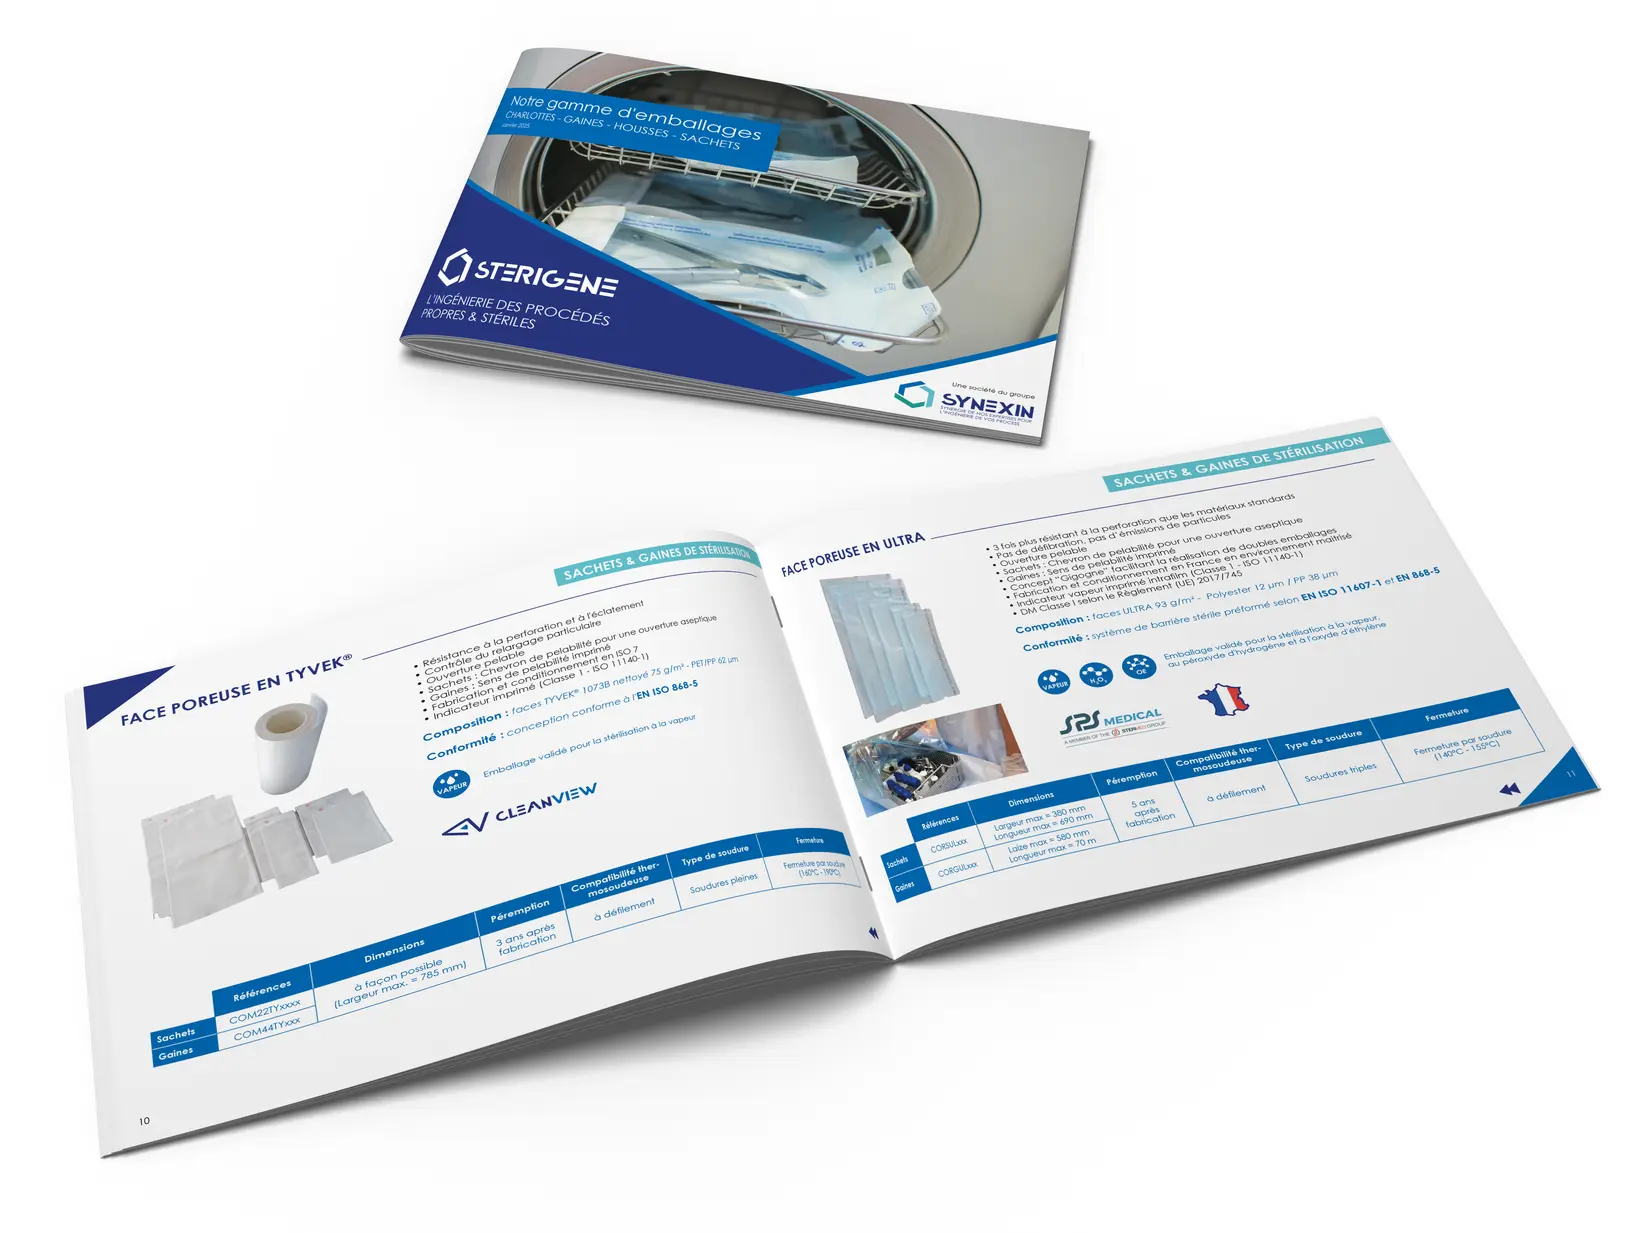
Différents types d’emballage peuvent être utilisés dans de nombreuses applications et dans des environnements très distincts des plus critiques au moins critiques :
- Transférer des produits d’une zone à une autre
- Stocker des articles et/ou préserver un état de propreté
- Stériliser par autoclave ou irradiation
- Conserver / Maintenir un état de stérilité jusqu’à utilisation
Découvrez tout ce qu’il y a savoir sur les emballages de stérilisation et comment il s’inscrit dans la stratégie de contrôle de la contamination et répond aux enjeux de propreté des salles.
Découvrez nos solutions d'emballages de stérilisation >
Leurs normes & leur conception
Les références normatives
La norme NF / EN 556 définie la notion de « stérilité » : Un article ou un produit est considéré comme stérile lorsqu’il est exempt de tout micro-organisme de forme végétative, de spores, pathogène ou non.
Conservation de l’état stérile : Selon la norme ISO 11607 cette conservation est obtenue par la maîtrise du procédé d’emballage (Système de barrière stérile et emballage de protection pour le transport et le stockage). Les matériaux sont conditionnés dans des emballages dont la fonction est de maintenir la stérilité. Ils sont perméables à l’air et à la vapeur mais imperméables aux micro-organismes.
Ces emballages sont soumis à une norme de fabrication, de contrôle et de validation : la norme EN 868.
> Zoom sur la norme EN
868
Il s'agit d'une norme dite «
fabricants » ou « de conception ».
Chaque type d’emballage répond
à une des parties de la norme EN 868. Elles déterminent les caractéristiques et
performances de chaque type de matériau, pour chaque type d’emballage (ex :
sachets, feuilles, conteneurs). Tout fabricant doit prouver sa conformité à une
des parties de la norme EN 868 afin de mettre ses produits sur le marché.
La partie 1 a été annulée en
2007.
Partie 2 : enveloppe de stérilisation
Partie 3 : papier utilisé dans la
fabrication des sacs en papier (spécifiés dans l’EN 868-4) et dans la
fabrication de sachets et gaines (spécifiés dans l’EN 868-5)
Partie 4 : sacs en papier
Partie 5 : sachets et gaines
thermoscellables constitués d’une face matière poreuse et d’une face film
plastique
Partie 6 : papier à destination
des procédés de stérilisation à basses températures
Partie 7 : papier enduit d’adhésif à
destination des procédés de stérilisation à basses températures
Partie 8 : conteneurs réutilisables de
stérilisation pour stérilisateurs à la vapeur d’eau conformes à l’EN 285
Partie 9 : matériaux non tissés à base
de polyoléfines, non enduits
Partie 10 : matériaux non tissés à base
de polyoléfines enduits d’adhésif
La conception des emballages de stérilisation
Ils sont conçus avec :
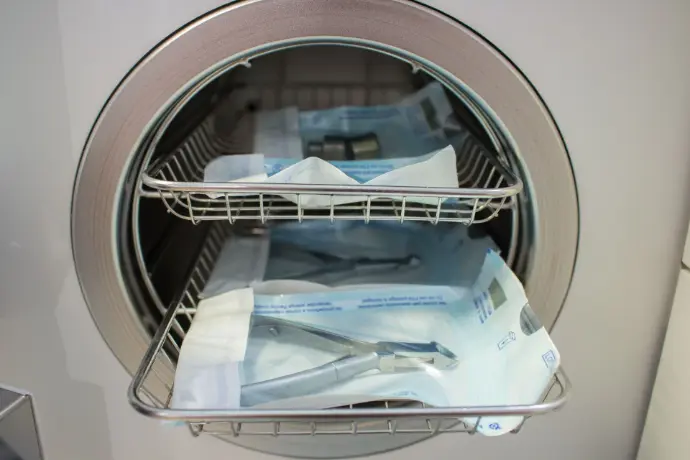
- Une face imperméable qui permet de voir ce qu’il y a dans le sachet et qui est totalement étanche. Elle est constituée de plusieurs matériaux plastiques dont du polyester et du polypropylène.
- Une face poreuse qui laisse passer la vapeur et l’air mais aucun micro-organisme grâce à un filtre dont les pores sont ≤ 0,22µm. Elle peut-être constituée de cellulose, de fibres synthétiques comme la polyoléfine ou de Tyvek.
Leurs avantages & leurs inconvénients
Les emballages de stérilisation ont les avantages suivants :
- La thermosoudure est aisée
- Limite la génération de condensat au contact de la vapeur
- Pour les emballages composés de cellulose (face poreuse), ils possèdent l’effet buvard. En effet, lors de la génération des condensats, ils sont évacués par l’emballage, puisque la cellulose est hydrophile.
A contrario, ils ont les inconvénients suivants :
- Fragile pour le transport
- Ne peut pas contenir des instruments lourds
- Sensible à la dégradation liée aux variations de pression et aux nombres de pulses de vapeur et de séchage.
- Provoque de la vapeur surchauffée à sa surface en cas de déshydratation (rayonnement de la double enveloppe par exemple)
- Perte de l’étanchéité s’il est déchargé mouillé (effet buvard pour les micro-organismes)
Les différentes applications & leurs mises en œuvre
Pour quels types de charges
les utilise-t-on ?
> Bidons, Nalgènes, flacons, béchers, …
> Matériel INOX (Bouchons, cannes plongeantes, serpentins, jonctions de tuyaux, mélangeurs, buses de répartition, outils, spatules, ciseaux, raccords CLAMP, vannes, pompe de répartition, …)
> Matériel plastique, téflon ou silicone (Eprouvettes, joints, entonnoirs, barreaux magnétiques pour agitateurs, tuyaux de répartition, jonctions et raccords, …)
Pour quels types de stérilisation ?
- Vapeur saturée (FOF)
- Air-vapeur (FOAF)
- ETO (Oxyde d’éthylène)
Il faut ensuite veiller à la bonne adéquation entre l’emballage, la stérilisation et la charge. Nos experts sont à votre disposition pour vous accompagner dans la mise en place des solutions adaptées à vos besoins.
Quelles sont les bonnes pratiques de conditionnement ?
Il convient de respecter les règles
de composition d’une charge de sachets :
> Il
faut ranger les sachets « plastique contre plastique » et
« papier contre papier »
> Il
faut être attentif à la gravité du sens d’écoulement des condensats, les sachets
doivent être positionnés à la verticale autant que possible et le condensat ne
doit pas s’écouler vers la face plastique.
La validation d’une thermo
soudure doit également être prise en compte :
> La
conception des sachets doit répondre aux spécifications de la norme EN 868-5
> La thermo soudure doit
être industrielle (soudures latérales) ou exécutée sur le site de production
par une thermo soudeuse en conformité avec l’EN 868-5D (test de 5 éprouvettes
avant et après stérilisation, effectués sur 2 x 5 bandes de 15 mm découpées
dans 5 sachets thermoscellés)
> La
largeur minimale de la soudure doit être conforme à la norme EN 868-5C :
la largeur totale de l’assemblage thermoscellé doit être supérieur ou égale
à 6mm
> La
résistance de la soudure avant et après stérilisation doit avoir
une moyenne de la force de scellage supérieur à 1,5 N selon la norme EN 868-5D
> Un
test visuel de tenue à la stérilisation doit être effectuée pour
répondre à la norme EN EN 868-5C : aucun des 5 sachets témoins ne
doit éclater durant le cycle de stérilisation.
Les cycles de stérilisation
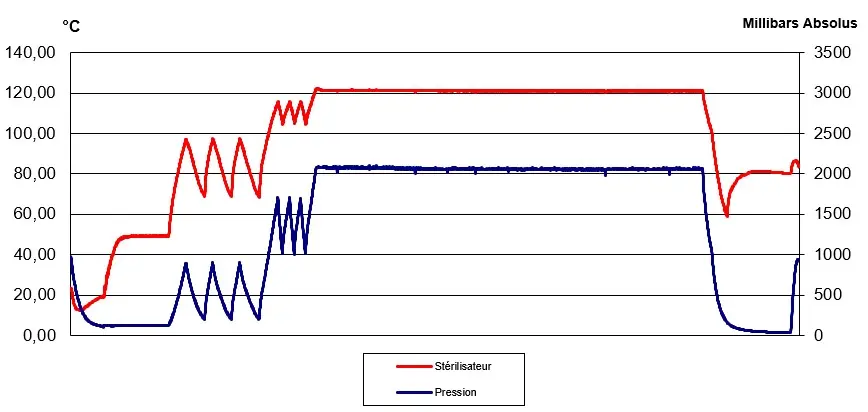
Vitesse d’augmentation de la
pression :
Selon la norme NF / EN 285
la vitesse d’augmentation de la pression ne doit pas dépasser 10 bars par minute
soit 170 mb sec. Habituellement, les valeurs standards se situent autour de 10 à
20 mb/sec lors du chauffage. Une augmentation trop rapide de la pression (vitesse
d’entrée de la vapeur) favorise la stabilisation des bulles d’air enfermées
dans les charges poreuses emballées. La vitesse d’augmentation de la pression
peut être gérée par l’automatisme par la programmation de gradient (nombre de
mb par sec) ou par des paliers (entrée de vapeur cadencée en temps) ou être
réglée manuellement par un robinet pointeau. Le dimensionnement des circuits
hydrauliques peut également jouer ce rôle mais dans ce cas aucun réglage n’est
possible. Parfois c’est simplement la capacité de production de vapeur du
générateur de vapeur qui limite la progression de la pression.
Vitesse de diminution de la
pression :
Une diminution rapide de la
pression provoque des forces considérables sur les produits et les
conditionnements, favorisant ainsi l’arrachement des molécules d’air
emprisonnées lors de la phase de prétraitement et la vaporisation des
condensats lors du séchage.
Selon la norme NF / EN 285
on limite la vitesse de décroissance de la pression à 10 bars par minute, soit
170 mb sec. Si la vitesse d’évacuation de la pression après le plateau est trop
élevée, le risque est de faire éclater les sachets. Les valeurs usuelles se
situent plus souvent autour de 20mb/sec.
Efficacité du séchage du
matériel en sachets :
Durant la stérilisation, la
vapeur doit condenser sur les produits afin de leur transmettre sa chaleur. La
quantité de condensats générés pour obtenir une élévation de la température est
fonction de la matière. La transmission des calories est théoriquement
réversible, ce qui veut dire que la quantité de chaleur accumulée par les
produits durant la stérilisation devrait suffire au séchage si elle est rendue
aux condensats.
Le séchage est obtenu par le
principe de la vaporisation de l’eau en fonction de la température et de la
dépression. La vitesse d’obtention du vide et la puissance du vide sont donc
déterminantes. Les condensats restent majoritairement attachés aux produits
auxquels ils ont cédé leurs calories.
Ceci est indéniable pour les textiles pour lesquels un vide d’une dizaine de minutes suffit pour obtenir un séchage répondant aux normes de siccité. (max. + 1% de prise de poids).
Pour le matériel, la maîtrise
du séchage est plus complexe (max.+0,2%de prise de poids). Environs 30% des
condensats se détachent des produits auxquels ils ont cédé leur chaleur.
Si,
par gravitation, ces condensats s’écoulent vers le fond de la cuve du
stérilisateur, ils seront vaporisés au contact de la double enveloppe ou
aspirés par la pompe à vide si la bouche de vide est située en partie basse de
la chambre de stérilisation. Mais, s’ils sont emprisonnés dans une région
dépourvue de source de chaleur immédiate, leur température trop faible
compromet la vaporisation. Il faut alors amener des calories vers ces endroits
afin de permettre un échauffement des condensats et leur possible vaporisation,
c’est le séchage fractionné, applicable uniquement aux charges de matériel.
Lorsque le seul fait du vide de
séchage ne suffit pas, le fractionnement du vide par des entrées d’air stérile
bien calibrées peut aider au séchage en favorisant le rayonnement de la chaleur
de la double enveloppe vers la charge. Ces fractionnements peuvent se faire
également par de la vapeur ou une alternance de vapeur et d’air. L’effet
mécanique de ces variations sur la charge peut également déplacer certains
condensats vers des zones que l’on peut espérer plus favorables pouvant leur
céder des calories. Le flux d’air sec des aérations peut éventuellement se
charger de l’humidité en suspension si celles-ci sont effectuées en dessous de
la pression atmosphérique. Il faut néanmoins savoir que ces systèmes complexes
ne font que parfaire le séchage ( influence à hauteur d’environ 10 à 15 % )
C’est le premier vide de séchage après l’évacuation de la pression qui joue un
rôle primordial dans le résultat du séchage.
Mais si la matière est trop froide avant le plateau de stérilisation (mauvais prétraitement), si le système de vide n’est pas capable d’atteindre le niveau requis, si les condensats se sont éloignés d’une source de chaleur et que les calories ne peuvent les atteindre, alors il faut compter avec une humidité résiduelle non souhaitée.
Dans un appareil fonctionnant
correctement, la maîtrise du séchage n’est envisageable qu’avec des charges parfaitement
homogènes et reproductibles. Nos contraintes spécifiques dans le milieu
pharmaceutique ou laboratoire font, que nous sommes obligés de gérer des écarts
et de les accepter.
Rien ne pourra éviter que de
temps en temps, un ou plusieurs éléments soient mouillés
Bien entendu des règles
élémentaires de composition du plan de charge s’appliquent, mais ces règles
sont souvent personnalisées et non transposables d’un site à l’autre. Il est
tout aussi important de bien choisir le conditionnement en fonction de la
composition des produits à stériliser et des possibilités du stérilisateur qu’en
fonction de vos attentes.
Nos solutions d'emballages de stérilisation
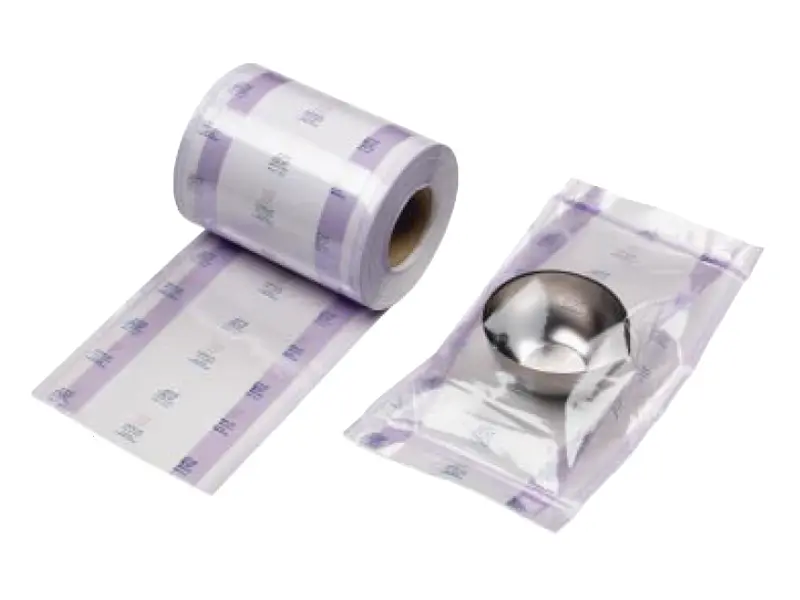
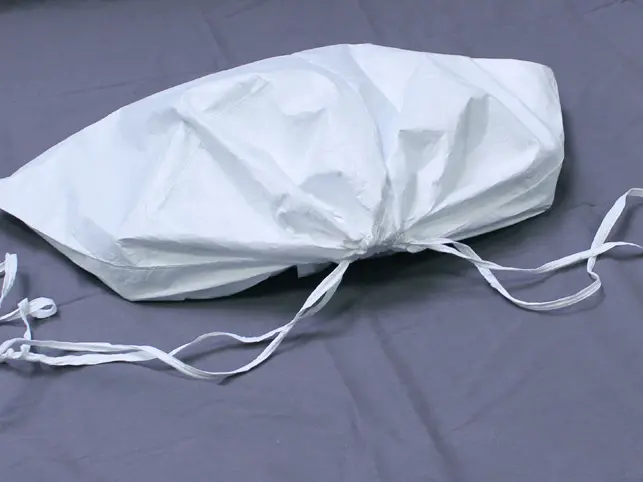
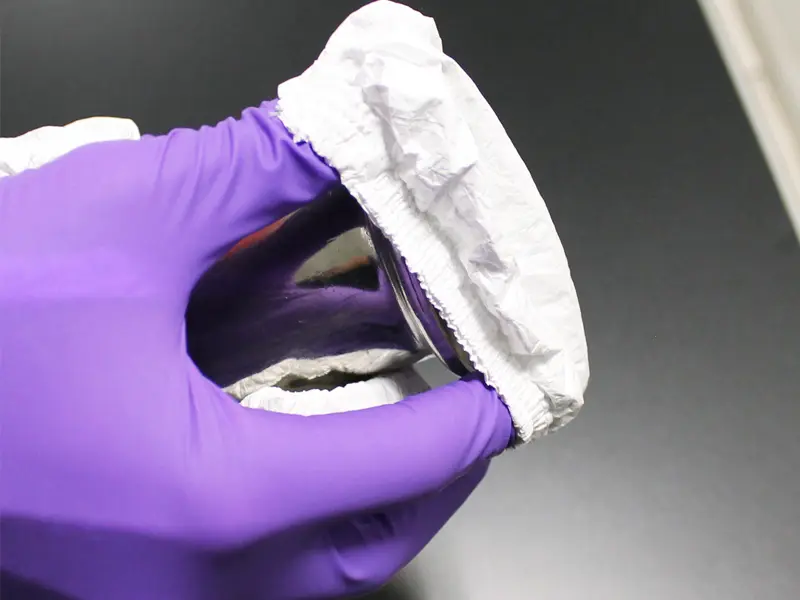
Pour en savoir + sur
Forte de son expérience dans la maîtrise de la contamination, STERIGENE a sélectionné avec soin des partenaires fabricants, qualifiés pour leur expertise métier, et a développé sa marque propre : CLEANVIEW spécialisée dans les consommables salles propres et laboratoires.